
パイプの穴あけ加工で、まだボール盤で加工していませんか?
パイプへの穴あけ加工というと、ボール盤を使うのが当たり前だと思っていないでしょうか。しかし現場では、穴位置のズレやバリ、斜め方向の加工の難しさなど、ボール盤ならではの「あるある」に悩まされているケースが少なくありません。今回は、その中でも特に見落とされがちな「穴あけ加工の手直し・やり直し」にテーマを絞って、3次元レーザー加工による解決のポイントを掘り下げていきます。
ボール盤加工の「あるある」
ボール盤でパイプに穴をあける作業には、次のような悩みがつきものです。
- 穴位置がズレやすい
丸パイプに穴をあける場合、位置がズレていくことがあります。中心がズレることで、貫通穴の精度も安定しません。
- 穴径が大きいと下穴が必要
大径の穴をあける際は、事前に下穴をあける工程が発生し、その分手間が増えます。加工後にはバリ取りという追加の後工程も必要です。
- 手直しがそのまま「やり直し」になる
治具がない場合、穴位置がズレるとやり直しになり、目印を頼りに再度穴あけをすることになります。失敗した部材はそのまま廃棄せざるを得ません。
- 斜め方向・側面や曲面への穴あけが困難
ボール盤では斜めに穴をあけることは基本的に不可能です。分割して溶接したり、通し穴で対応したりと、都度工夫が必要になります。
現場からは「数が多いとドリルを何度も降ろす作業が大変」「穴あけを専門にできる作業者がなかなかいない」といった声もよく聞かれます。単純作業に見えて、実は熟練と手間を要する工程なのです。
発注・納期・コストへの影響
穴あけ加工の手直し・やり直しが発生すると、その分の部材は廃棄となり、納期にもコストにも影響が出ます。
さらに、発注元から穴位置精度について厳しい要求を受けることもあります。精度が求められる場合、ボール盤ではなく切削加工で対応せざるを得ず、結果として納期が延び、コストも高くなりがちです。目安として、穴位置精度が±0.2mmを超えるような精度が求められる場合は、レーザー加工の方がコスト・スピードの両面で有利になるケースが多くあります。
3次元レーザー加工への移行で変わること
3次元レーザー加工に切り替えることで、ボール盤時代と比べて次のような変化が生まれます。
- 作業者がより付加価値の高い仕事に集中できる
穴あけの手間から解放され、他の工程に時間を割けるようになります。
- 納品後すぐに溶接工程へ進める
穴あけ済みの状態で納品されるため、お客様側の前工程が不要になります。お客様が本来注力すべき仕事にも集中していただけます。
- トータルコストで見るとボール盤の方が高くなる
手直しや廃棄、下穴工程などを含めたトータルコストで比較すると、ボール盤加工の方が割高になるケースが多いのが実情です。
導入前は「精度や納期は本当に大丈夫か」と不安に感じる担当者様も多いですが、実際に切り替えてみると、穴あけ工程そのものを意識しなくてよくなったという声も多く聞かれます。
まとめ
穴位置のズレ、バリ、斜め穴あけの難しさ、手直しによる廃棄・コスト増。ボール盤加工には、現場が我慢して受け入れてきた「あるある」が数多くあります。もし精度要求が±0.2mmを超える案件が増えている、あるいは穴あけ工程に時間を取られていると感じているなら、3次元レーザー加工への切り替えを検討するタイミングかもしれません。
まだボール盤で穴あけ加工をしていませんか?貴社の加工工程を見直すきっかけに、ぜひ一度ご相談ください。
最後まで読んでいただきありがとうございました!
関連コラム
-
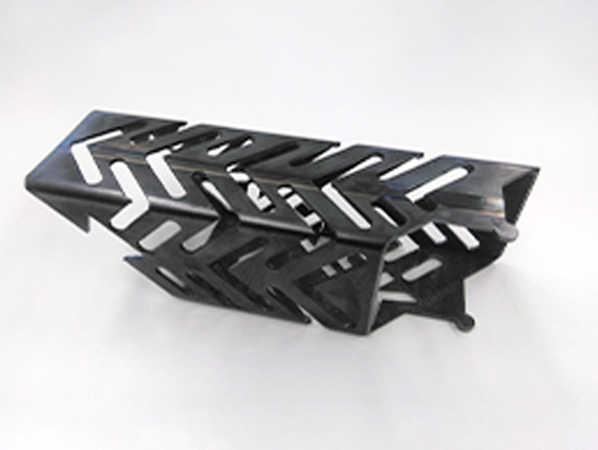
3次元(3D)レーザー加工機を用いたパイプ・鋼管の加工事例
当社では、パイプ・鋼管の加工を3次元レーザー加工機を用いて行っています。こちらの記事では、パイプを3次元レーザーで加工するメリットと、実際の加工事例について詳しく解説します。
続きを読む
-
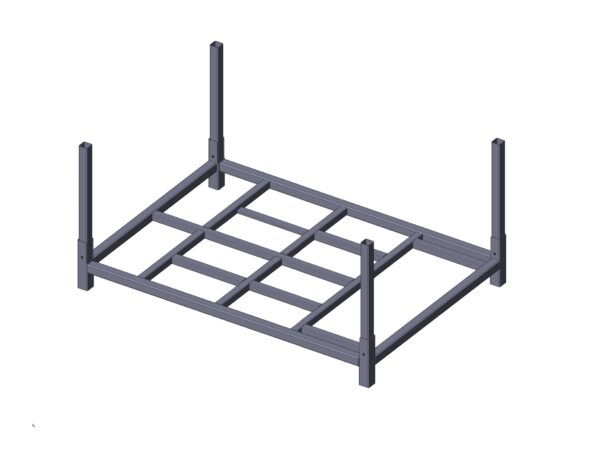
3Dデータからのダイレクト加工|パイプレーザー加工
当社ではパイプレーザー加工において、3Dデータを活用した加工を行っています。こちらの記事では、「3Dデータで見積もり依頼をするメリット」、そして「当社の3Dデータからのパイプレーザー加工」の特長について解説します。
続きを読む
-
架台の納期が間に合わない…現場担当者が知っておきたいレーザー加工の特急対応とは?
架台の納期が間に合わない際の、現場担当者が知っておきたいレーザー加工の特急対応を解説します。
続きを読む